


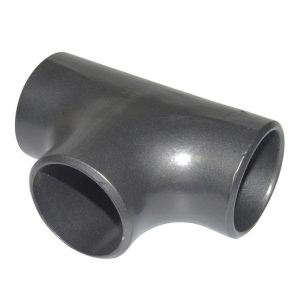
Tê thép là phụ kiện đường ống hình chữ T dùng để chia dòng chảy hoặc trích một nhánh vuông góc từ tuyến ống chính. Sản phẩm được chế tạo từ thép, kết nối chủ yếu bằng hàn đối đầu, cho mối nối liền khối chịu áp lực cao. T-Blue cung cấp tê thép đủ loại tê đều và tê thu, vật liệu thép carbon, chế tạo theo tiêu chuẩn ASME B16.9.
Tê thép là gì?
Tê thép là phụ kiện đường ống có ba nhánh, gồm hai đầu nằm trên tuyến ống chính và một nhánh rẽ vuông góc. Sản phẩm được sử dụng để tách hoặc gộp dòng lưu chất trong hệ thống đường ống. Với kết cấu chắc chắn, tê thép phù hợp cho nhiều hệ thống yêu cầu khả năng chịu áp lực và tải trọng cao.
Tê thép thường được chế tạo dạng liền khối và kết nối với đường ống bằng mối hàn giáp mối, tạo liên kết chắc chắn và ổn định. Phụ kiện có khả năng chịu áp lực tốt, đồng thời dễ tương thích với ống thép và phụ kiện cùng kích thước. Nhờ đó, tê thép được sử dụng rộng rãi trong các hệ thống đường ống công nghiệp và công trình kỹ thuật.
Phân loại tê thép
Tê thép được phân loại dựa trên đường kính nhánh, kiểu kết nối, vật liệu và bề mặt hoàn thiện để phù hợp với từng hệ thống đường ống. Việc xác định đúng loại tê giúp đảm bảo khả năng kết nối, chịu áp lực và độ bền trong quá trình sử dụng. Các cách phân loại tê thép phổ biến gồm:
- Theo đường kính nhánh: Tê đều (equal tee) có nhánh rẽ cùng đường kính với tuyến chính, tê thu (reducing tee) có nhánh rẽ nhỏ hơn, dùng khi cần trích một nhánh cỡ nhỏ từ ống lớn.
- Theo kiểu kết nối: Tê hàn đối đầu (butt-weld) phổ biến nhất cho mối nối kín và chịu áp cao, ngoài ra có tê ren cho đường kính nhỏ.
- Theo vật liệu & bề mặt: Thép carbon (thép đen) cho hệ thông thường, thép mạ kẽm cho môi trường ẩm; bề mặt sơn đen, sơn chống gỉ hoặc mạ kẽm.
Thông số kỹ thuật
| Thông số | Chi tiết |
| Phân loại | Tê đều, tê thu |
| Vật liệu | Thép carbon (A234 WPB), thép hợp kim |
| Tiêu chuẩn | ASME B16.9, ASTM A234, JIS, DIN |
| Đường kính | DN15 – DN600 |
| Độ dày (Schedule) | SCH20, SCH40, SCH80 |
| Kiểu kết nối | Hàn đối đầu, ren |
| Bề mặt | Thép đen, sơn chống gỉ, mạ kẽm |
Công dụng & ưu điểm
- Chia dòng hoặc trích nhánh vuông góc từ tuyến ống chính.
- Kết cấu liền khối, mối hàn giáp mối chịu áp lực và tải trọng lớn.
- Đủ loại tê đều và tê thu, đáp ứng nhiều cấu hình đấu nối.
- Tương thích với ống và phụ kiện cùng cỡ, thi công thuận tiện.
- Bề mặt xử lý chống gỉ, tuổi thọ cao.
Phân biệt tê thép đều và tê thép thu
Tê thép đều và tê thép thu khác nhau chủ yếu ở kích thước nhánh rẽ so với tuyến ống chính. Tê đều có nhánh rẽ cùng đường kính với ống chính, phù hợp khi cần kết nối ba tuyến ống cùng cỡ. Trong khi đó, tê thép thu có nhánh rẽ nhỏ hơn, dùng để trích một nhánh có đường kính nhỏ từ tuyến ống lớn.
| Tiêu chí | Tê thép đều | Tê thép thu |
| Đường kính nhánh rẽ | Bằng đường kính tuyến chính | Nhỏ hơn đường kính tuyến chính |
| Mục đích sử dụng | Kết nối 3 tuyến ống cùng cỡ | Trích nhánh nhỏ từ tuyến ống lớn |
| Khả năng phân nhánh | Chia dòng với kích thước tương đương | Chia một dòng nhỏ hơn từ tuyến chính |
| Lựa chọn | Khi nhánh cần đấu nối cùng DN với ống chính | Khi nhánh cần đấu nối có DN nhỏ hơn |
| Ưu điểm | Dễ đồng bộ kích thước, mối hàn thuận tiện | Linh hoạt khi cần giảm kích thước nhánh |
Hướng dẫn chọn & lắp đặt
- Xác định đúng DN tuyến chính và DN nhánh để chọn tê đều hay tê thu.
- Chọn độ dày (SCH) khớp với ống để mối hàn ngấu đều, không lệch thành.
- Vát mép đạt chuẩn trước khi hàn giáp mối.
- Chọn vật liệu, bề mặt theo môi trường: thép đen cho hệ khô, mạ kẽm cho môi trường ẩm.
Bảng tra kích thước tê thép phổ biến
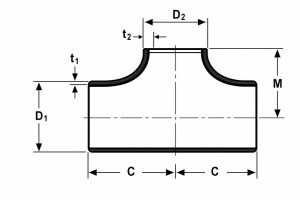
Tê thép hàn đối đầu được lựa chọn theo kích thước NPS/DN và tiêu chuẩn ASME B16.9. Bảng dưới đây cung cấp một số quy cách phổ biến, tập trung vào đường kính ngoài và kích thước hình học của tê.
| NPS | DN | OD (mm) | C (mm) | M (mm) |
| 1/2″ | DN15 | 21,3 | 25 | 25 |
| 1″ | DN25 | 33,4 | 38 | 38 |
| 1-1/2″ | DN40 | 48,3 | 57 | 57 |
| 2″ | DN50 | 60,3 | 64 | 64 |
| 3″ | DN80 | 88,9 | 86 | 86 |
| 4″ | DN100 | 114,3 | 105 | 105 |
| 6″ | DN150 | 168,3 | 143 | 143 |
| 8″ | DN200 | 219,1 | 178 | 178 |
| 10″ | DN250 | 273,0 | 216 | 216 |
| 12″ | DN300 | 323,8 | 254 | 254 |
| 16″ | DN400 | 406,4 | 305 | 305 |
| 20″ | DN500 | 508,0 | 381 | 381 |
| 24″ | DN600 | 610,0 | 432 | 432 |
Bảo quản và lưu ý sử dụng tê thép
Để tê thép giữ được chất lượng và khả năng hàn tốt, cần bảo quản đúng cách và xử lý sạch bề mặt trước khi thi công. Đặc biệt, mép vát phải không bị gỉ, bám dầu mỡ hoặc tạp chất để đảm bảo chất lượng mối hàn giáp mối.
- Bảo quản nơi khô ráo: Kê cao tê thép, tránh tiếp xúc trực tiếp với nước và nền ẩm gây gỉ mép vát.
- Làm sạch trước khi hàn: Loại bỏ dầu mỡ, bụi bẩn và vảy gỉ trên mép vát trước khi hàn.
- Kiểm tra mép hàn: Đảm bảo mép vát không bị biến dạng hoặc hư hỏng ảnh hưởng đến quá trình lắp ghép.
- Chống ăn mòn sau lắp đặt: Với hệ thống ngoài trời, nên sơn phủ hoặc sử dụng biện pháp bảo vệ phù hợp.
- Bảo vệ mối nối: Lớp phủ chống ăn mòn giúp hạn chế gỉ sét và góp phần kéo dài tuổi thọ tê thép và mối hàn.
Vì sao chọn tê thép tại T-Blue?
Hướng dẫn lắp đặt tê thép chi tiết
Tê thép tạo nhánh rẽ từ tuyến ống chính, lắp bằng hàn giáp mối tại ba đầu. Chân nhánh, nơi giao giữa nhánh và tuyến chính là vùng chịu ứng suất lớn nhất nên hàn ngấu đều và canh đúng phương nhánh là yếu tố then chốt. Quy trình sau dựa theo thực hành chuẩn bị và hàn ống công nghiệp.
- Bước 1 – Định vị tuyến chính và nhánh: Đánh dấu tâm tuyến chính, xác định phương nhánh (đứng hoặc ngang) và cao độ đấu nối; với tê thu cần xác nhận đầu nhánh nhỏ đúng cỡ trước khi hàn. Việc định vị chuẩn giúp nhánh vuông góc và không tạo ứng suất lệch lên mối hàn. Nên bố trí sẵn gối đỡ cho nhánh nếu nhánh mang thiết bị hoặc ống dài.
- Bước 2 – Vát mép ba đầu và làm sạch: Vát mép cả ba đầu 30-37,5° tạo rãnh chữ V góc bao 60-75°, chừa mặt chân 1-2 mm để kiểm soát độ thấu. Làm sạch gỉ, dầu mỡ, vảy và bụi ở cả ba đầu vì tạp chất là nguyên nhân chính gây rỗ khí và ngậm xỉ. Kiểm tra các mép cắt vuông và tròn đều để khớp với ống khi ghép.
- Bước 3 – Căn khe hở chân và vuông góc nhánh: Căn khe hở chân 1,5-3,0 mm để mối hàn thấu đều quanh chu vi mà không cháy thủng. Dùng ke vuông kiểm tra nhánh vuông góc tuyến chính trước khi cố định, vì nhánh lệch phương sẽ dồn ứng suất và gây rò tại chân nhánh. Giữ khe và phương nhánh ổn định bằng dưỡng đo và vài mối đính.
- Bước 4 – Hàn tuyến chính trước, nhánh sau: Hàn đính và hàn hoàn thiện tuyến chính trước, sau đó hàn nhánh; tại chân nhánh phải hàn ngấu đều quanh cổ nhánh vì đây là nơi tập trung ứng suất. Với DN lớn hoặc áp cao có thể cần tấm gia cường (reinforcing pad) theo thiết kế. Làm sạch xỉ giữa các lớp và kiểm soát nhiệt để tránh cong vênh.
- Bước 5 – Kiểm tra và bảo vệ mối hàn: Thử kín cả ba đầu và kiểm tra kỹ chân nhánh, vùng dễ rò nhất trên chi tiết tê. Làm sạch và sơn phủ chống ăn mòn vùng mối hàn, chú ý hốc giao giữa nhánh và tuyến chính nơi dễ đọng ẩm. Bổ sung gối đỡ, ti treo cho nhánh để trọng lượng không kéo nứt mối hàn khi vận hành.
Lỗi thường gặp khi hàn nối và cách khắc phục
Các khuyết tật hàn thường gặp khi lắp tê thép cùng nguyên nhân và cách khắc phục, theo tài liệu kỹ thuật hàn:
- Rỗ khí (porosity): Rỗ khí là các lỗ khí nhỏ trong mối hàn, làm giảm khả năng chịu lực và có thể gây rò. Nguyên nhân là bề mặt dính dầu, gỉ, ẩm hoặc que hàn ẩm kém chất lượng. Khắc phục bằng cách làm sạch kỹ ba đầu, dùng que khô đạt chuẩn và chỉnh thông số để khí thoát trước khi mối hàn đông cứng.
- Không ngấu / không thấu chân nhánh: Ở tê, lỗi này hay xảy ra tại chân nhánh khi mối hàn không thấu hết quanh cổ nhánh, tạo điểm yếu chịu áp. Nguyên nhân do nhiệt thấp, tốc độ nhanh, khe hở chân sai hoặc que quá lớn. Khắc phục bằng cách tăng nhiệt, giảm tốc độ, căn đúng khe chân và hàn ngấu kỹ quanh cổ nhánh.
- Cắt cạnh (undercut): Cắt cạnh tạo rãnh lõm dọc mép mối hàn, làm mỏng thành và sinh điểm tập trung ứng suất dễ nứt. Nguyên nhân do tốc độ hoặc điện áp cao, hồ quang dài. Khắc phục bằng cách giảm tốc độ và điện áp, giữ góc que 30-45°, rút ngắn hồ quang và di chuyển đều tay.
- Nứt mối hàn (cracks): Nứt thường xuất hiện tại chân nhánh chịu ứng suất, ngay khi nguội hoặc sau thời gian vận hành. Nguyên nhân gồm ứng suất dư cao, thiếu gia nhiệt, hydro cao. Khắc phục bằng cách gia nhiệt trước, kiểm soát tốc độ nguội, dùng quy trình hydro thấp và gia cố chân nhánh hợp lý.
Nguồn tham khảo: [1] Projectmaterials – Root Gap & Weld Preparation; [2] WhatIsPiping – Welding Defects, Causes & Remedies.
Câu hỏi thường gặp (FAQ)
Tê đều và tê thu khác nhau thế nào?
Tê đều có nhánh rẽ cùng đường kính với tuyến chính; tê thu có nhánh rẽ nhỏ hơn, dùng để trích nhánh cỡ nhỏ.
Tê thép nối bằng cách nào?
Phổ biến nhất là hàn đối đầu cho mối nối kín và chịu áp cao; đường kính nhỏ có thể dùng tê ren.
Tê thép có những kích thước nào?
Dải kích thước rộng từ DN15 đến DN600, đủ độ dày SCH20/40/80 theo yêu cầu áp lực.
Tê thép có gia công theo yêu cầu không?
Có. Ngoài quy cách tiêu chuẩn, T-Blue nhận gia công tê thép theo cặp đường kính và độ dày riêng của dự án.
Nên chọn tê hàn hay tê ren?
Tê hàn đối đầu cho đường kính lớn và áp lực cao; tê ren tiện cho đường kính nhỏ và nơi cần tháo lắp nhanh.
Hàn tê thép cần lưu ý gì để mối hàn bền?
Cần vát mép đạt chuẩn, chọn que hàn phù hợp vật liệu, đảm bảo SCH khớp với ống và hàn ngấu chân theo nhiều lớp; sau đó làm sạch xỉ và sơn chống gỉ.
Có cần thử áp sau khi hàn không?
Với tuyến ống chịu áp lực, nên thử áp (thủy lực) sau khi hàn để kiểm tra độ kín của mối nối trước khi đưa vào vận hành.
Sản phẩm liên quan
Liên hệ & báo giá tê thép tại T-Blue
Giá tê thép phụ thuộc vào đường kính (DN), độ dày (SCH), vật liệu, tiêu chuẩn và số lượng đặt hàng. Để nhận báo giá chính xác nhất, quý khách vui lòng cung cấp quy cách cần dùng. T-Blue – nhà cung cấp và phân phối vật tư ngành nước, cam kết hàng đúng tiêu chuẩn, đầy đủ chứng từ CO/CQ, có đội ngũ tư vấn kỹ thuật đồng hành cùng dự án và giao hàng toàn quốc. Liên hệ hotline hoặc Zalo của T-Blue để được tư vấn và báo giá tê thép nhanh chóng.


Reviews
There are no reviews yet.