Có bốn cách nối ống HDPE phổ biến: hàn đối đầu (butt fusion) – nung chảy hai mặt đầu ống rồi ép lại, phù hợp ống từ D63 trở lên và cho mối nối bền ngang thân ống; hàn điện trở (electrofusion) – dùng phụ kiện có dây điện trở bên trong, phù hợp mọi cỡ và không gian hẹp; nối ren/nối nhanh (compression) – lắp cơ khí cho ống nhỏ đến khoảng D110; và nối mặt bích bằng đầu bích hàn (stub end) kèm bích rời – dùng để nối với van, bơm, ống kim loại. Việc chọn phương pháp phụ thuộc vào đường kính, áp lực, không gian thi công, thiết bị sẵn có và yêu cầu tháo lắp.
Bài viết trình bày nguyên lý, thông số quy trình, ưu nhược điểm của từng phương pháp, bảng so sánh và hướng dẫn chọn cách nối ống HDPE cho tuyến cấp nước, tưới tiêu, công nghiệp.
1. Vì sao mối nối quyết định chất lượng tuyến ống HDPE?
Ống HDPE PE100 có tuổi thọ thiết kế 50 năm, chịu ăn mòn, dẻo dai, chịu được lún và động đất. Tuy nhiên phần lớn sự cố rò rỉ của tuyến ống PE xảy ra tại mối nối chứ không phải thân ống. Hàn sai nhiệt độ, sai áp lực, bề mặt bẩn, làm nguội không đủ thời gian đều tạo mối hàn “nguội” – nhìn bên ngoài bình thường nhưng bong tách sau vài tháng vận hành. Vì vậy hiểu rõ từng phương pháp nối và tuân thủ quy trình là điều kiện bắt buộc.
2. Hàn đối đầu (butt fusion)
2.1. Nguyên lý
Hai đầu ống (hoặc ống với phụ kiện hàn đối đầu) được kẹp đồng trục trên máy hàn, bào phẳng mặt đầu, sau đó áp vào một tấm gia nhiệt ở khoảng 200–230 °C (PE100 thường 220 ± 10 °C theo DVS 2207-1). Khi lớp nhựa ở mặt đầu nóng chảy đủ chiều sâu, rút tấm gia nhiệt và ép hai mặt ống vào nhau với áp lực xác định, giữ nguyên cho đến khi nguội. Các phân tử polyme của hai đầu ống khuếch tán vào nhau tạo thành một khối đồng nhất.
2.2. Các giai đoạn của chu trình hàn
- Chuẩn bị: kẹp ống, bào mặt đầu đến khi phoi liên tục, kiểm tra độ lệch mép (không vượt quá 10% chiều dày thành ống) và khe hở giữa hai mặt.
- Tạo gờ ban đầu (bead-up): ép ống vào tấm nhiệt với áp lực mặt tiếp xúc khoảng 0,15 MPa (DVS 2207-1) cho đến khi gờ đạt chiều cao yêu cầu – khoảng 1,0 mm với thành ống 4,5–7 mm, 1,5 mm với 7–12 mm, 2,0 mm với 12–19 mm.
- Gia nhiệt (heat soak): giảm áp gần bằng 0 (≤ 0,02 MPa), giữ trong thời gian khoảng 10 × e giây (e là chiều dày thành ống, mm). Ví dụ ống D200 SDR11 dày 18,2 mm cần khoảng 180 giây.
- Chuyển đổi (change-over): rút tấm nhiệt và đưa hai mặt ống tiếp xúc trong thời gian ngắn nhất có thể (thường dưới 10 giây với ống trung bình) để mặt nóng chảy không bị nguội.
- Ép hàn và làm nguội: tăng áp lên lại 0,15 MPa, giữ áp trong suốt thời gian làm nguội – cỡ 15–25 phút với thành ống 12–20 mm. Không tháo kẹp, không di chuyển ống trong thời gian này.
Lưu ý: áp lực đặt trên đồng hồ máy hàn khác với áp lực mặt tiếp xúc. Áp lực máy = (áp lực mặt tiếp xúc × diện tích vành ống) / diện tích xi lanh + áp lực kéo (drag pressure) để thắng ma sát ống. Máy hàn tốt đi kèm bảng quy đổi theo từng cỡ ống.
2.3. Ưu điểm và hạn chế
- Ưu điểm: không cần phụ kiện trung gian, chi phí mỗi mối hàn thấp; mối hàn có độ bền xấp xỉ thân ống; tạo tuyến ống liền khối, chống tuột tuyệt đối – lý tưởng cho khoan ngầm HDD, ống qua sông.
- Hạn chế: chỉ hàn được hai ống cùng đường kính và cùng SDR; cần máy hàn, nguồn điện, mặt bằng để kẹp ống; khó thực hiện trong hố hẹp; thường áp dụng từ D63 trở lên (nhiều đơn vị chỉ dùng từ D90) vì ống nhỏ thành mỏng khó kiểm soát.
3. Hàn điện trở (electrofusion)
3.1. Nguyên lý
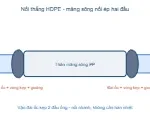
Sử dụng phụ kiện hàn điện (măng sông, cút, tê, đai khởi thủy…) có cuộn dây điện trở đúc chìm bên trong mặt trong. Ống được lồng vào phụ kiện, máy hàn điện cấp dòng (điện áp thường 39,5 V hoặc 40–48 V tùy phụ kiện) trong thời gian định trước. Nhiệt làm nóng chảy cả mặt trong phụ kiện và mặt ngoài ống, nhựa nở ra lấp kín khe hở và hòa quyện thành mối nối.
3.2. Quy trình chuẩn
- Cắt ống vuông góc, đánh dấu chiều sâu lồng ống.
- Cạo lớp oxy hóa bề mặt ống sâu khoảng 0,1–0,2 mm bằng dao cạo chuyên dụng – bước quan trọng nhất, vì lớp oxy hóa ngăn nhựa khuếch tán.
- Lau sạch bằng giấy tẩm cồn isopropyl, không chạm tay vào vùng đã cạo.
- Lồng ống vào phụ kiện đến vạch đánh dấu, cố định bằng gá kẹp để ống không xê dịch.
- Quét mã vạch phụ kiện (theo ISO 13950) để máy tự đặt thông số, tiến hành hàn; kiểm tra chốt chỉ thị nóng chảy trồi lên.
- Giữ nguyên gá trong thời gian làm nguội ghi trên phụ kiện.
3.3. Ưu điểm và hạn chế
- Ưu điểm: nối được ống khác SDR (trong giới hạn của phụ kiện); thi công trong hố hẹp, sửa chữa, đấu nối nhánh trên ống đang vận hành (đai khởi thủy hàn điện); quy trình tự động hóa cao, có lưu dữ liệu từng mối hàn.
- Hạn chế: phụ kiện đắt hơn nhiều so với hàn đối đầu, nhất là cỡ lớn; rất nhạy với khâu cạo và làm sạch bề mặt.
4. Nối ren và nối nhanh (compression fitting)
Phụ kiện nối nhanh bằng nhựa PP hoặc đồng gồm thân, đai ốc, vòng kẹp (clip ring) và gioăng O-ring. Chỉ cần đút ống vào và siết đai ốc: vòng kẹp bám vào ống chống tuột, O-ring làm kín. Phụ kiện thông dụng gồm nối thẳng, nối góc 90°, tê, côn thu, nối một đầu ren trong/ren ngoài để chuyển sang van, vòi, đồng hồ.
- Phạm vi: thường D16 – D110 (theo ISO 14236), áp lực khoảng PN10–PN16.
- Ưu điểm: không cần máy hàn, không cần điện, tháo lắp được, thi công cực nhanh – phù hợp ống nhánh vào nhà, hệ thống tưới, sửa chữa khẩn cấp.
- Hạn chế: giới hạn đường kính; O-ring lão hóa theo thời gian; không phù hợp tuyến ống chính chịu lực đẩy lớn.
5. Nối mặt bích (đầu bích hàn + bích rời)
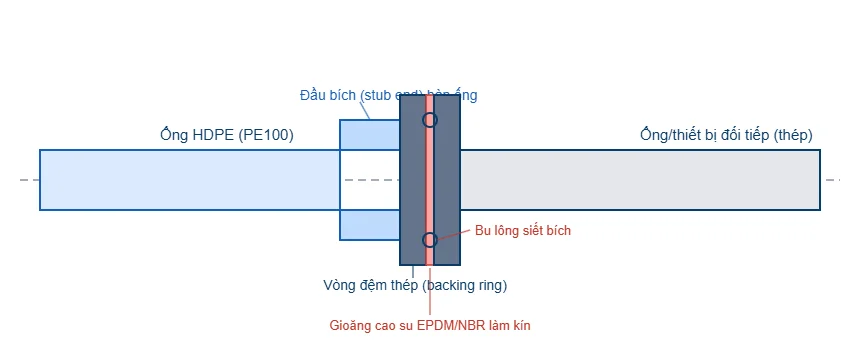
Để nối ống HDPE với van, đồng hồ, máy bơm hoặc ống gang/thép, người ta hàn (đối đầu hoặc điện trở) một đầu bích HDPE (stub end) vào ống, sau đó lồng bích rời (backing ring) bằng thép mạ kẽm, thép phủ epoxy hoặc inox phía sau. Khi siết bu lông, bích rời ép vành stub end vào mặt bích đối diện, kèm gioăng.
- Ưu điểm: tháo lắp được, nối được với mọi thiết bị theo tiêu chuẩn bích (PN10/PN16, JIS 10K, ANSI 150).
- Lưu ý: nhựa PE bị “chảy dẻo” (creep) dưới lực siết, nên cần siết lại bu lông sau 24–48 giờ và kiểm tra trước khi thử áp; dùng gioăng phẳng toàn mặt phù hợp.
Ngoài ra, có thể nối ống HDPE với ống kim loại bằng khớp nối mềm gang cầu có đai ngàm chống tuột (kiểu BF/FF), kèm ống nong lót trong lòng ống.
6. Bảng so sánh các phương pháp nối ống HDPE
| Tiêu chí | Hàn đối đầu | Hàn điện trở | Nối ren / nối nhanh | Mặt bích |
|---|---|---|---|---|
| Dải đường kính | D63 – D1600+ | D20 – D800+ | D16 – D110 | D63 trở lên |
| Độ bền mối nối | Rất cao, ≈ thân ống | Rất cao | Trung bình | Cao |
| Chống tuột | Tuyệt đối | Tuyệt đối | Có (vòng kẹp) | Có |
| Thiết bị | Máy hàn đối đầu | Máy hàn điện, dao cạo | Không | Cờ lê |
| Chi phí phụ kiện | Thấp | Cao | Thấp | Trung bình |
| Không gian thi công | Cần mặt bằng | Hẹp vẫn làm được | Rất linh hoạt | Linh hoạt |
| Tháo lắp | Không | Không | Có | Có |
| Ứng dụng điển hình | Tuyến chính, khoan ngầm | Sửa chữa, đấu nhánh, hố hẹp | Ống nhánh, tưới | Đấu nối van, bơm |
7. Cách chọn phương pháp nối phù hợp
- Tuyến cấp nước chính D110 – D630, thi công trên mặt bằng: hàn đối đầu – kinh tế và bền nhất.
- Đấu nhánh trên tuyến đang vận hành, sửa chữa, hố móng hẹp: hàn điện trở với măng sông, đai khởi thủy hàn điện.
- Ống nhánh vào hộ gia đình, hệ thống tưới D20 – D63: nối nhanh/nối ren.
- Đấu vào van, đồng hồ, trạm bơm: stub end + bích rời, hoặc khớp nối mềm gang cầu chống tuột.
- Khoan ngầm HDD: bắt buộc hàn đối đầu, ống SDR11 trở xuống, và cắt gờ hàn ngoài nếu kéo trong lỗ khoan hẹp.
8. Kiểm tra chất lượng mối nối
- Hàn đối đầu: gờ hàn phải đều, tròn, hai gờ cân nhau; độ lệch mép nhỏ; không nứt, không rỗ. Có thể cắt gờ ngoài và uốn để kiểm tra (bead bend-back test).
- Hàn điện trở: chỉ thị nóng chảy trồi lên đủ, không có nhựa chảy ra ngoài miệng phụ kiện, dữ liệu máy báo đạt.
- Thử áp toàn tuyến: theo quy trình thử áp ống PE (ví dụ phương pháp của EN 805 có tính đến độ giãn dẻo của PE), áp thử thường bằng 1,5 lần áp làm việc.
T-Blue cung cấp đầy đủ phụ kiện HDPE: phụ kiện nối ren, nối nhanh, đầu bích kèm bích rời, đai khởi thủy và khớp nối chống tuột cho ống HDPE. Tham khảo tại danh mục phụ kiện HDPE.
9. Câu hỏi thường gặp
Hàn đối đầu và hàn điện trở cái nào tốt hơn?
Cả hai đều cho mối nối bền nếu đúng quy trình. Hàn đối đầu rẻ hơn cho tuyến dài, đường kính lớn; hàn điện trở linh hoạt hơn cho không gian hẹp, sửa chữa và ống khác SDR.
Có hàn đối đầu hai ống khác SDR được không?
Không nên. Hai ống khác chiều dày sẽ nóng chảy không đều và lệch mép thành ống, làm giảm độ bền mối hàn. Trường hợp này dùng hàn điện trở hoặc phụ kiện chuyển tiếp.
Ống HDPE nhỏ có cần máy hàn không?
Ống D16 – D63 thường dùng phụ kiện nối nhanh hoặc nối ren, không cần máy hàn. Với ống nhỏ chịu áp cao hoặc chôn lâu dài, có thể dùng hàn điện trở.
Bao lâu sau khi hàn thì thử áp được?
Phải chờ hết thời gian làm nguội theo quy trình và thêm thời gian ổn định, thông thường nên chờ tối thiểu 1 giờ sau mối hàn cuối cùng trước khi thử áp; tuân theo khuyến cáo của nhà sản xuất phụ kiện.
Nguồn tham khảo: ISO 21307 “Butt fusion jointing procedures for PE pipes and fittings”; DVS 2207-1; ISO 4427-3 (phụ kiện PE); ISO 13950 (mã vạch phụ kiện hàn điện); ISO 14236 (phụ kiện nối cơ khí); Plastics Pipe Institute (PPI) Handbook of PE Pipe; tài liệu kỹ thuật của các nhà sản xuất phụ kiện PE lớn.