


Cút hàn HDPE 45° là phụ kiện chuyên dụng để chuyển hướng đường ống HDPE một góc 45°, kết nối bằng phương pháp hàn nhiệt tạo mối nối liền khối, kín và chắc chắn. Với thiết kế chuyển hướng mềm, sản phẩm phù hợp cho hệ thống cấp nước, thoát nước, tưới tiêu và một số tuyến ống công nghiệp. Cùng T-Blue tìm hiểu cấu tạo, ưu điểm, ứng dụng và cách hàn cút hàn 45° đúng kỹ thuật.
Cút hàn HDPE 45° là gì?
Cút hàn HDPE 45° là phụ kiện dùng để đổi hướng tuyến ống HDPE một góc 45°, kết nối với đường ống bằng phương pháp hàn nhiệt (thermofusion) thay vì nối cơ khí. Góc 45° giúp chuyển hướng đường ống mềm mại hơn so với cút 90°, qua đó hạn chế rối dòng chảy và giảm tổn thất áp lực cục bộ tại vị trí đổi hướng. Đây là lựa chọn phổ biến trên các tuyến ống HDPE, đặc biệt với hệ thống sử dụng ống có đường kính vừa và lớn.
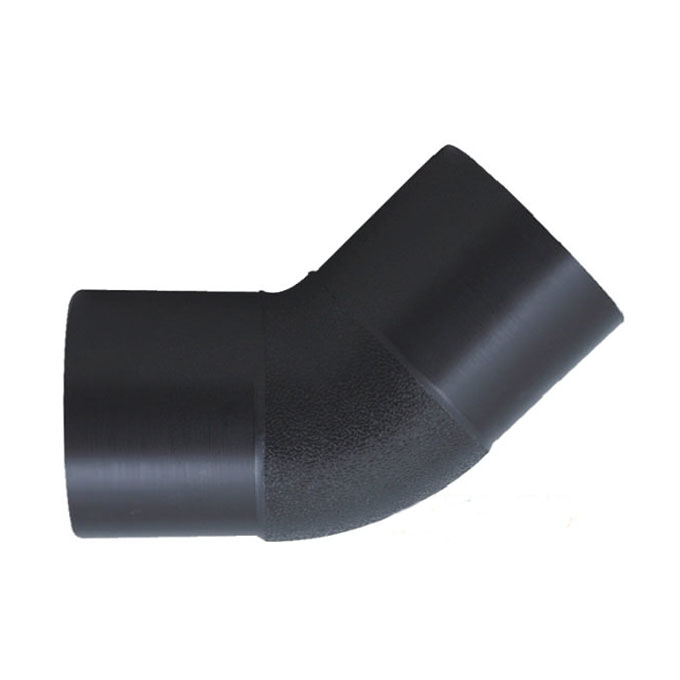
Cút hàn HDPE thường được chế tạo từ PE100 và sử dụng theo các hệ thống ống HDPE tiêu chuẩn ISO 4427. Khi thực hiện đúng quy trình hàn nhiệt, mối nối tạo thành kết cấu liền khối, có độ kín cao, khả năng chịu lực kéo dọc trục tốt và hạn chế nguy cơ rò rỉ trong quá trình vận hành. Nhờ đặc tính liên kết chắc chắn, cút hàn HDPE 45° phù hợp với các tuyến ống yêu cầu độ bền và độ kín cao mà không phụ thuộc vào kiểu liên kết cơ khí.
Cấu tạo và vật liệu
Cút hàn HDPE 45° được chế tạo chủ yếu từ nhựa polyetylen tỷ trọng cao PE100, có độ bền cơ học tốt, dẻo dai, chống ăn mòn, hóa chất và va đập hiệu quả. Phụ kiện có dạng cút chuyển hướng 45° với hai đầu trơn, phù hợp hàn đối đầu (butt fusion) trực tiếp với ống hoặc sử dụng dạng điện trở (electrofusion) có cuộn dây gia nhiệt tích hợp. Thiết kế này giúp tạo liên kết chắc chắn, phù hợp với các hệ thống đường ống HDPE yêu cầu độ kín và độ bền cao.
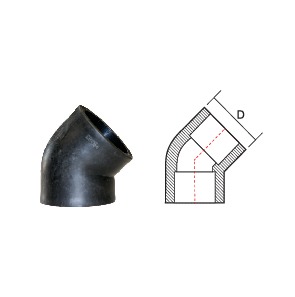
Khi lựa chọn cút hàn 45°, cần chú ý vật liệu và chỉ số SDR của phụ kiện phải tương thích với đường ống để quá trình gia nhiệt tạo được mối nối đồng nhất. Thành cút được thiết kế theo cấp áp lực như PN10, PN16, trong khi bề mặt lòng trong nhẵn giúp dòng chảy chuyển hướng ổn định và hạn chế tổn thất áp lực. Việc lựa chọn đúng kích thước, SDR và cấp áp lực giúp cút hàn HDPE 45° vận hành bền bỉ, an toàn trên toàn tuyến ống.
Thông số kỹ thuật
Cút hàn HDPE 45° sản xuất theo hệ kích thước ống PE tiêu chuẩn và cấp áp lực phổ biến. Thông số kỹ thuật tham khảo:
| Thông số | Giá trị |
|---|---|
| Vật liệu | Nhựa HDPE (PE100), cùng loại với ống để hàn đồng nhất |
| Góc | 45° (cút chếch đổi hướng nhẹ) |
| Kiểu nối | Hàn nhiệt: hàn đối đầu (butt fusion) hoặc hàn điện trở (electrofusion) |
| Tiêu chuẩn | ISO 4427, phụ kiện cùng SDR với ống |
| Cấp áp lực | PN10 (SDR17) / PN16 (SDR11) tùy dòng |
| Dải kích thước (OD) | Ø50 – 63 – 75 – 90 – 110 – 160 – 200 – 250 – 315 mm |
| Nhiệt độ tấm gia nhiệt (butt) | Khoảng 210-240°C |
| Đặc điểm mối hàn | Gờ hàn trong & ngoài, bền tương đương ống, chịu lực kéo dọc trục |
Kích thước đường kính, cấp áp lực (PN/SDR) và phương pháp hàn của cút hàn HDPE cần được lựa chọn phù hợp với đường ống và yêu cầu vận hành của hệ thống. Quý khách vui lòng liên hệ T-Blue để được tư vấn đúng kích thước và cấp áp lực cho từng tuyến ống.
Các phương pháp hàn nối ống HDPE
Việc lựa chọn phương pháp hàn nối ống HDPE cần căn cứ vào đường kính ống, yêu cầu kỹ thuật và điều kiện thi công thực tế để đảm bảo mối nối chắc chắn, kín nước và vận hành ổn định.
- Hàn đối đầu (butt fusion): Hai đầu ống/phụ kiện cùng đường kính, độ dày, vật liệu được bào phẳng, gia nhiệt bằng tấm gia nhiệt rồi ép vào nhau. Thường dùng cho ống từ 90 mm trở lên, mối nối chịu lực kéo dọc trục, kín vĩnh viễn; cần máy hàn thủy lực có ghi nhận thông số.
- Hàn điện trở (electrofusion): Dùng phụ kiện tích hợp cuộn dây điện trở; khi cấp điện qua bộ điều khiển (đọc mã vạch trên phụ kiện), dây nung làm nóng chảy nhựa của cả phụ kiện lẫn ống và hòa vào nhau. Phù hợp đường kính nhỏ (< 90 mm), không gian hẹp hoặc khi lắp phụ kiện, mối nối bền tối thiểu bằng thân ống.
- Nối cơ khí (rắc co/mặt bích): Dùng phụ kiện compression hoặc bích để nối nhanh không cần máy hàn, thường dùng khi nối ống khác vật liệu hoặc khi không thể hàn. Với mối nối PE-PE, phương pháp hàn nhiệt vẫn được ưu tiên nhờ độ bền và độ kín cao hơn.
Nguyên lý mối hàn và ưu điểm
Hàn nhiệt ống HDPE dựa trên đặc tính nhựa nhiệt dẻo: bề mặt ống và phụ kiện được gia nhiệt đến khoảng 210-240°C để hóa dẻo, sau đó ép sát dưới áp lực phù hợp và giữ cố định trong thời gian làm nguội. Khi nguội, các mạch phân tử hòa quyện và tái kết tinh, tạo thành mối hàn liền khối có độ bền cao. Với phương pháp hàn đối đầu (butt fusion), mối hàn thường hình thành gờ hàn (bead) đều, giúp liên kết có khả năng chịu lực kéo dọc trục tốt khi thực hiện đúng quy trình.
Đối với cút hàn HDPE 45°, góc chuyển hướng vừa phải giúp hạn chế tổn thất áp lực và lực đẩy tại vị trí đổi hướng so với cút 90°. Kết hợp với mối hàn liền khối, phụ kiện tạo nên tuyến ống kín nước, bền chắc, chống ăn mòn và có tuổi thọ dài. Nhờ liên kết bằng hàn nhiệt, hệ thống còn giảm nhu cầu sử dụng khối chặn tại các vị trí nối so với nhiều dạng liên kết cơ khí.
Ứng dụng
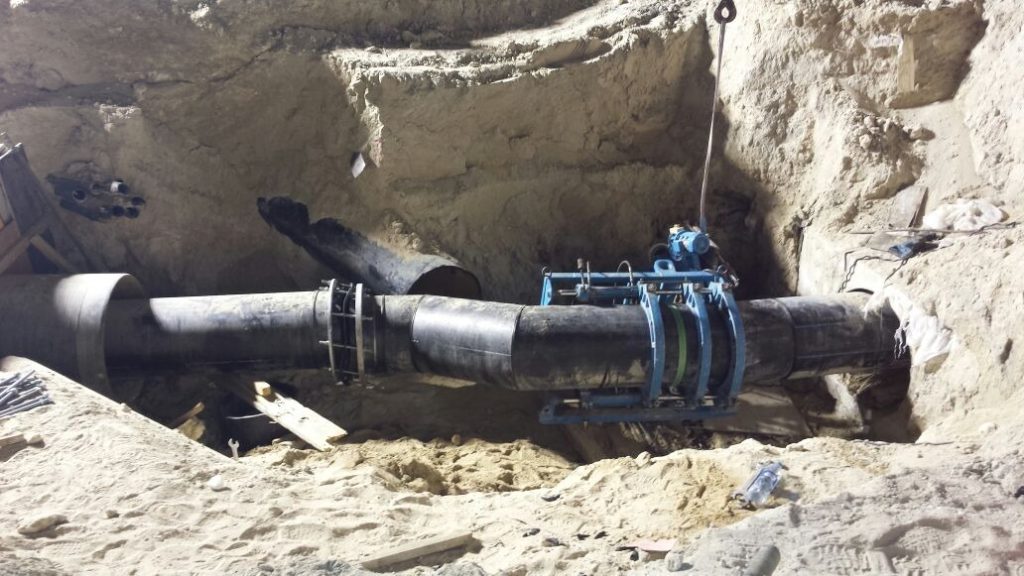
Nhờ thiết kế chuyển hướng 45°, khả năng kết nối bằng hàn nhiệt và đặc tính bền, chống ăn mòn của vật liệu PE100, cút hàn HDPE 45° có thể đáp ứng nhiều nhu cầu lắp đặt khác nhau. Phụ kiện thường được lựa chọn cho các tuyến ống cần điều chỉnh hướng theo địa hình, tránh chướng ngại hoặc duy trì dòng chảy ổn định, cụ thể:
- Hệ thống cấp nước: Sử dụng cho đường ống cấp nước và truyền tải nước sạch, đặc biệt với các tuyến ống HDPE đường kính vừa và lớn.
- Hệ thống thoát nước: Phù hợp với đường ống thoát nước và dẫn nước thô trong các công trình dân dụng, hạ tầng và thủy lợi.
- Hệ thống tưới: Ứng dụng trong đường ống tưới tiêu, giúp điều chỉnh hướng tuyến linh hoạt theo khu vực lắp đặt.
- Đường ống công nghiệp: Sử dụng trong một số hệ thống công nghiệp thi công bằng hàn nhiệt, yêu cầu mối nối chắc chắn và độ kín cao.
- Tuyến ống có địa hình phức tạp: Hỗ trợ đổi hướng, tránh vật cản hoặc điều chỉnh lệch trục mà không cần tạo góc chuyển hướng quá gấp.
- Kết hợp tạo hướng chuyển tiếp: Có thể kết hợp hai cút 45° để tạo đoạn chuyển hướng mềm, phù hợp với những tuyến ống cần điều chỉnh hướng linh hoạt.
Hướng dẫn hàn cút 45° chi tiết
Để hàn cút HDPE 45° đạt độ bền và độ kín cao, cần sử dụng máy hàn phù hợp, thực hiện đúng kỹ thuật và tuân thủ quy trình thi công. Thợ hàn nên được đào tạo theo ISO/TR 19480 và kiểm soát chính xác các thông số nhiệt độ, áp lực, thời gian trong từng công đoạn.
- Vệ sinh bề mặt: Lau sạch đầu ống và cút bằng khăn tẩm cồn isopropyl (IPA ≥99%) để loại bỏ dầu mỡ, bụi bẩn và tạp chất. Nên giữ phụ kiện trong bao bì bảo vệ đến thời điểm hàn để hạn chế nhiễm bẩn bề mặt hàn.
- Gá kẹp và căn tâm: Kẹp ống và cút vào máy hàn, kiểm tra độ ô van và độ đồng tâm, sau đó căn chỉnh để hai bề mặt hàn song song và đúng hướng 45° mong muốn. Với ống đường kính lớn bị méo hoặc ô van, có thể cần sử dụng dụng cụ nắn tròn.
- Bào phẳng đầu hàn: Sử dụng dao bào để loại bỏ lớp oxy hóa và tạo bề mặt hàn nhẵn, sạch, song song. Sau khi bào, không chạm tay vào bề mặt hàn và cần kiểm tra khe hở trước khi gia nhiệt.
- Gia nhiệt: Ép các bề mặt hàn vào tấm gia nhiệt ở khoảng 210-240°C, đồng thời kiểm soát áp lực và thời gian theo đường kính, độ dày thành ống. Quá trình gia nhiệt cần tạo lớp nhựa chảy dẻo đồng đều quanh toàn bộ chu vi.
- Ép nối và làm nguội: Sau khi gia nhiệt, nhanh chóng rút tấm gia nhiệt và ép hai bề mặt vào nhau theo áp lực quy định. Giữ nguyên trong bộ kẹp đến khi mối hàn nguội hoàn toàn, gờ hàn hình thành đều ở mặt trong và ngoài, không tháo kẹp khi mối hàn chưa đủ thời gian làm nguội.
Kiểm tra và nghiệm thu mối hàn
Sau khi hàn cút HDPE 45°, cần kiểm tra kỹ mối hàn trước khi đưa tuyến ống vào vận hành nhằm đảm bảo độ bền và khả năng kín nước. Trước tiên, kiểm tra trực quan gờ hàn phải đều, liên tục quanh chu vi, đối xứng ở mặt trong và ngoài, không xuất hiện nứt, rỗ hoặc lệch tâm.
Với các công trình quan trọng, có thể áp dụng kiểm tra không phá hủy (NDT) như siêu âm hoặc phased array để đánh giá chất lượng bên trong mối hàn. Sau khi hoàn thiện lắp đặt, thực hiện thử áp lực nước toàn tuyến để xác nhận khả năng chịu áp và độ kín của hệ thống. Đồng thời, cần lưu nhật ký hàn gồm nhiệt độ, áp lực và thời gian thực hiện để thuận tiện truy xuất, kiểm soát chất lượng và nghiệm thu tuyến ống HDPE.
Lỗi thường gặp và cách khắc phục
Trong quá trình hàn cút HDPE 45°, một số lỗi kỹ thuật có thể làm giảm độ bền và độ kín của mối nối. Việc nhận biết nguyên nhân và xử lý đúng cách giúp hạn chế sự cố, đảm bảo chất lượng tuyến ống.
- Mối hàn yếu, bong tách: Thường do bề mặt hàn bẩn, gia nhiệt sai nhiệt độ hoặc thời gian, hoặc tháo kẹp khi mối hàn chưa nguội hoàn toàn. Cần vệ sinh bằng IPA, bào phẳng bề mặt, kiểm soát đúng nhiệt độ – thời gian – áp lực và giữ mối hàn đủ thời gian làm nguội.
- Gờ hàn lệch tâm, không đều: Nguyên nhân thường do ống và cút chưa được căn chỉnh chính xác hoặc gá kẹp không đúng tâm. Cần kiểm tra và gá kẹp lại để hai đầu nối đồng tâm, bề mặt hàn song song trước khi thực hiện lại mối hàn.
- Mối hàn xuất hiện bọt hoặc rỗ: Có thể xảy ra khi bề mặt hàn bị ẩm hoặc tấm gia nhiệt có nhiệt độ quá cao. Cần kiểm tra thiết bị gia nhiệt, đảm bảo bề mặt khô sạch và che chắn khu vực thi công khi thời tiết ẩm.
- Mối hàn không đạt yêu cầu: Nếu phát hiện mối hàn có dấu hiệu nghi ngờ về chất lượng, không nên tiếp tục đưa vào vận hành mà cần cắt bỏ phần nối lỗi và hàn lại theo đúng quy trình kỹ thuật.
So sánh cút 45° và cút 90°
Việc lựa chọn cút 45° hay cút 90° phụ thuộc vào hướng tuyến, không gian lắp đặt và yêu cầu thủy lực của hệ thống. Cút 45° phù hợp khi cần đổi hướng nhẹ, trong khi cút 90° thích hợp cho các vị trí cần rẽ vuông góc; có thể kết hợp hai cút 45° để tạo hướng chuyển tiếp mềm hơn. Dưới đây là bảng so sánh giúp dễ dàng lựa chọn loại cút phù hợp:
| Tiêu chí | Cút 45° | Cút 90° |
|---|---|---|
| Góc đổi hướng | 45°, chuyển hướng nhẹ | 90°, chuyển hướng vuông góc |
| Dòng chảy | Êm hơn, giảm tổn thất áp | Tổn thất áp lớn hơn |
| Ứng dụng | Nắn tuyến, bù lệch, đổi hướng mềm | Rẽ hướng dứt khoát, không gian hẹp |
| Lực đẩy tại điểm đổi hướng | Thấp hơn | Cao hơn |
| Phối hợp | Có thể dùng 2 cút 45° thay cút 90° | Phù hợp khi cần đổi hướng nhanh |
| Lựa chọn | Tối ưu thủy lực, tuyến chuyển hướng thoải | Tối ưu không gian và yêu cầu rẽ góc 90° |
Bảo quản và vận chuyển phụ kiện
Để đảm bảo chất lượng cút hàn HDPE 45° trước khi thi công, phụ kiện cần được bảo quản đúng cách và hạn chế các tác động có thể ảnh hưởng đến bề mặt hàn. Khi vận chuyển và lưu kho, nên kiểm tra kỹ kích thước, cấp áp lực và tình trạng phụ kiện trước khi đưa vào sử dụng.
- Giữ nguyên bao bì bảo vệ: Bảo quản cút trong bao bì cho đến ngay trước khi hàn để hạn chế trầy xước, bụi bẩn và nhiễm dầu mỡ lên bề mặt hàn.
- Tránh tác động môi trường: Không để phụ kiện dưới ánh nắng gắt trong thời gian dài hoặc tại nơi ẩm thấp, nhiều bụi và có nguy cơ ảnh hưởng đến chất lượng bề mặt.
- Vận chuyển đúng cách: Xếp cút hàn HDPE 45° ngay ngắn, tránh va đập và không đặt vật nặng lên trên để hạn chế biến dạng, đặc biệt với phụ kiện đường kính lớn dễ bị ô van.
- Kiểm tra trước khi hàn: Đối chiếu đường kính, cấp áp lực PN/SDR và kiểm tra tình trạng bề mặt để tránh nhầm kích thước hoặc sử dụng phụ kiện bị hư hỏng.
Câu hỏi thường gặp (FAQ)
Cút hàn 45° khác cút ren/rắc co thế nào?
Loại hàn tạo mối liền khối bền tương đương ống, kín vĩnh viễn; loại ren/rắc co nối cơ khí, lắp nhanh không cần máy hàn nhưng độ bền và độ kín thấp hơn.
Khi nào dùng 45°, khi nào 90°?
45° đổi hướng nhẹ, giảm tổn thất áp; 90° rẽ vuông góc trong không gian hẹp. Có thể ghép hai cút 45° thay một cút 90° để dòng êm hơn.
Nên hàn đối đầu hay điện trở?
Ống ≥90 mm thường hàn đối đầu; ống nhỏ hơn hoặc không gian hẹp dùng điện trở.
Mối hàn cần khối chặn không?
Không bắt buộc như mối nối cơ khí, vì mối hàn chịu lực kéo/đẩy dọc trục.
Thợ hàn cần chứng chỉ gì?
Nên có chứng chỉ đào tạo hàn PE (ISO/TR 19480), tái đánh giá định kỳ 1-2 năm.
Lưu ý thiết kế và bố trí cút hàn HDPE 45° trên tuyến ống
Việc bố trí cút hàn HDPE 45° hợp lý ngay từ giai đoạn thiết kế giúp tuyến ống vận hành ổn định, tối ưu thủy lực và nâng cao độ bền. Khi thiết kế, cần cân nhắc số lượng điểm đổi hướng, điều kiện nền đất và phương án đỡ ống phù hợp với từng kiểu lắp đặt.
- Hạn chế điểm đổi hướng không cần thiết: Mỗi vị trí chuyển hướng đều tạo tổn thất áp lực cục bộ, vì vậy nên bố trí cút hợp lý để tối ưu dòng chảy và hiệu quả vận hành.
- Ưu tiên chuyển hướng mềm: Với vị trí cần đổi hướng lớn, có thể sử dụng nhiều cút 45° nối tiếp để tạo đường cong thoải thay vì tạo một góc gấp, giúp dòng chảy êm hơn và hạn chế mài mòn thành ống.
- Đảm bảo nền đất ổn định: Đối với tuyến ống HDPE chôn ngầm, cần chuẩn bị nền và lu lèn đúng lớp xung quanh vị trí cút để hạn chế võng, lún hoặc biến dạng cục bộ.
- Kiểm tra lực và áp lực tuyến ống: Mối hàn HDPE có khả năng chịu lực dọc trục nên thường không cần khối chặn, nhưng vẫn cần kiểm tra thiết kế tại các đoạn áp lực cao hoặc khu vực gần thiết bị.
- Bố trí khoảng cách mối hàn phù hợp: Khoảng cách giữa các mối hàn cần tuân theo yêu cầu kỹ thuật, tránh bố trí quá sát gây khó khăn cho quá trình thi công và kiểm tra.
- Đảm bảo gối đỡ với ống nổi: Với hệ thống ống HDPE lắp nổi, cần bố trí gối đỡ phù hợp để hạn chế võng và duy trì ổn định cho tuyến ống trong quá trình vận hành.
Sản phẩm liên quan
Liên hệ & báo giá cút hàn HDPE 45° tại T-Blue
T-Blue cung cấp cút hàn HDPE 45° nhựa PE100 theo tiêu chuẩn ISO 4427, cấp áp PN10/PN16 cho tuyến ống cấp thoát nước và tưới tiêu dùng công nghệ hàn. Để được tư vấn chọn đúng đường kính, cấp áp lực và phương pháp hàn phù hợp cùng báo giá, quý khách vui lòng liên hệ đội ngũ kỹ thuật T-Blue. Chúng tôi cung cấp đầy đủ phụ kiện HDPE hàn và ren (cút, Y, tê, côn, nối thẳng, nút bịt, van) đồng bộ cho tuyến ống nhựa.
Nguồn tham khảo: [1] PE100+ Association – Butt fusion & electrofusion; Methods of joining PE100 pipes. pe100plus.com


Reviews
There are no reviews yet.