


Tê thu hàn HDPE là phụ kiện dùng để chia nhánh từ tuyến ống HDPE đường kính lớn sang nhánh có đường kính nhỏ hơn, kết nối bằng phương pháp hàn đối đầu tạo mối nối liền khối. Sản phẩm sử dụng nhựa PE100, phù hợp tiêu chuẩn ISO 4427 và có nhiều tổ hợp đường kính nhánh chính – nhánh rẽ cùng các cấp SDR/PN. Tê thu HDPE phù hợp cho hệ thống cấp nước, tưới tiêu, hạ tầng và các tuyến ống chôn ngầm yêu cầu mối nối kín, bền.
Tê thu hàn HDPE là gì?
Tê thu hàn HDPE là phụ kiện rẽ nhánh hình chữ T dùng cho ống nhựa HDPE, trong đó nhánh rẽ có đường kính nhỏ hơn hai nhánh chạy chính (nên gọi là “tê thu”). Cả ba đầu đều để trơn dạng đầu hàn, đấu nối với ống bằng phương pháp hàn đối đầu (butt fusion), làm nóng chảy hai mặt cắt rồi ép lại tạo mối nối liền khối. Nhờ vậy tê thu hàn tạo tuyến ống HDPE liên tục, không mối ren, chịu áp và kín tuyệt đối tại điểm rẽ nhánh thu nhỏ.
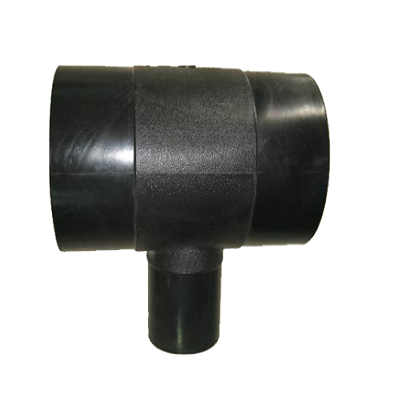
Sản phẩm được chế tạo từ nhựa PE100 (hoặc PE80) theo tiêu chuẩn ISO 4427 dành cho ống và phụ kiện HDPE cấp nước. Tê thu dùng khi nhánh rẽ cần lưu lượng nhỏ hơn tuyến chính, ví dụ trích một nhánh cấp cho khu vực nhỏ từ tuyến ống lớn giúp tiết kiệm vật tư và giữ vận tốc dòng chảy hợp lý ở nhánh rẽ. Trong họ phụ kiện HDPE hàn, tê thu đứng cạnh tê hàn HDPE đều (chữ Y thẳng) và Y hàn giảm HDPE. Điểm khác biệt là tê thu rẽ vuông góc và thu nhỏ nhánh, trong khi Y rẽ xiên 45° cho dòng chảy êm hơn.
Cấu tạo và vật liệu tê thu hàn HDPE
Tê thu hàn được đúc nguyên khối (injection molding) hoặc gia công từ nhựa PE100 nguyên sinh, đảm bảo đồng nhất vật liệu với ống để mối hàn đối đầu đạt độ bền tương đương thân ống. PE100 có độ bền kéo dài hạn (MRS 10 MPa) cao hơn PE80 (MRS 8 MPa), nên với cùng áp lực làm việc, phụ kiện PE100 có thể mỏng thành hơn hoặc chịu áp cao hơn.
Ba đầu hàn được gia công phẳng, vuông góc trục để khi kẹp lên máy hàn đối đầu, hai mặt tiếp xúc khít với tấm gia nhiệt. Vật liệu HDPE có ưu điểm: chống ăn mòn hóa học và điện hóa hoàn toàn (không gỉ như kim loại), nhẹ, dẻo dai chịu được lún nền và va đập, tuổi thọ thiết kế tới 50 năm với nước sạch. Bề mặt trong nhẵn giúp giảm tổn thất áp và chống bám cặn. Vì mối nối là hàn nhiệt liền khối, tê thu hàn không có gioăng hay ren loại bỏ hoàn toàn nguy cơ rò rỉ tại điểm nối, phù hợp tuyến ống chôn ngầm dài hạn nơi khó bảo trì.
Thông số kỹ thuật tê thu hàn HDPE
Áp lực làm việc của tê thu hàn phụ thuộc cấp nhựa (PE80/PE100) và tỷ số kích thước SDR (tỷ lệ đường kính ngoài trên bề dày thành). Bảng dưới đây tra cứu nhanh quan hệ SDR – áp lực danh định PN theo ISO 4427; phụ kiện phải cùng cấp áp với ống để đảm bảo mối hàn đồng bộ.
| Tỷ số kích thước SDR | Áp lực danh định PN (bar) – PE100 | Áp lực danh định PN (bar) – PE80 | Ứng dụng điển hình |
|---|---|---|---|
| SDR26 | PN6 | PN5 | Cấp nước áp thấp, thoát nước |
| SDR21 | PN8 | PN6 | Cấp nước áp thấp – trung bình |
| SDR17 | PN10 | PN8 | Cấp nước sinh hoạt phổ biến |
| SDR13.6 | PN12.5 | PN10 | Cấp nước áp trung bình |
| SDR11 | PN16 | PN12.5 | Cấp nước áp cao, ống dẫn chính |
| SDR9 | PN20 | PN16 | Áp lực cao, ống dẫn đặc biệt |
Bảng kích thước phổ biến của tê thu (đường kính nhánh chính và nhánh rẽ thu) như sau, các tổ hợp khác có thể đặt theo yêu cầu:
| Đường kính nhánh chính OD (mm) | Đường kính nhánh rẽ thu OD (mm) | Kiểu nối |
|---|---|---|
| 63 | 50 / 40 | Hàn đối đầu (butt fusion) |
| 90 | 75 / 63 | Hàn đối đầu |
| 110 | 90 / 75 / 63 | Hàn đối đầu |
| 160 | 110 / 90 | Hàn đối đầu |
| 200 | 160 / 110 | Hàn đối đầu |
| 250 | 200 / 160 | Hàn đối đầu |
| 315 | 250 / 200 | Hàn đối đầu |
Khi chọn tê thu, cần lấy đúng cặp đường kính nhánh chính – nhánh rẽ và cùng SDR/PN với ống. Nếu nhánh rẽ và tuyến chính khác SDR, phải kiểm tra khả năng hàn đối đầu (bề dày thành hai đầu chênh lệch quá lớn sẽ khó tạo mối hàn đạt chuẩn).
Nguyên lý và ưu điểm của mối hàn đối đầu
Hàn đối đầu (butt fusion) là phương pháp nối ống và phụ kiện HDPE bằng cách gia nhiệt hai mặt cắt đến trạng thái nóng chảy, sau đó đưa chúng tiếp xúc và ép dưới áp lực quy định cho đến khi nguội. Quá trình này tạo liên kết phân tử liền khối giữa ống và phụ kiện, giúp mối hàn có độ bền tương đương thân ống và hạn chế điểm yếu tại vị trí kết nối. So với nối ren hoặc nối rắc co, hàn đối đầu mang lại mối nối chắc chắn, kín và phù hợp với các tuyến ống HDPE yêu cầu độ ổn định cao.
Nhờ cấu trúc mối hàn liền khối, tuyến ống HDPE có khả năng chịu áp lực nội và lực kéo dọc trục tốt, hạn chế nguy cơ tuột mối nối như một số phương pháp nối cơ khí. Vì vậy, tê thu hàn HDPE đặc biệt phù hợp với các tuyến ống chôn ngầm, băng đường hoặc qua sông, nơi mối nối cần duy trì độ kín và độ bền lâu dài. Khi thi công đúng quy trình, mối hàn đối đầu giúp hệ thống vận hành ổn định và giảm nhu cầu bảo trì tại các vị trí kết nối.
Ứng dụng của tê thu hàn HDPE
Hướng dẫn hàn tê thu HDPE bằng máy hàn đối đầu
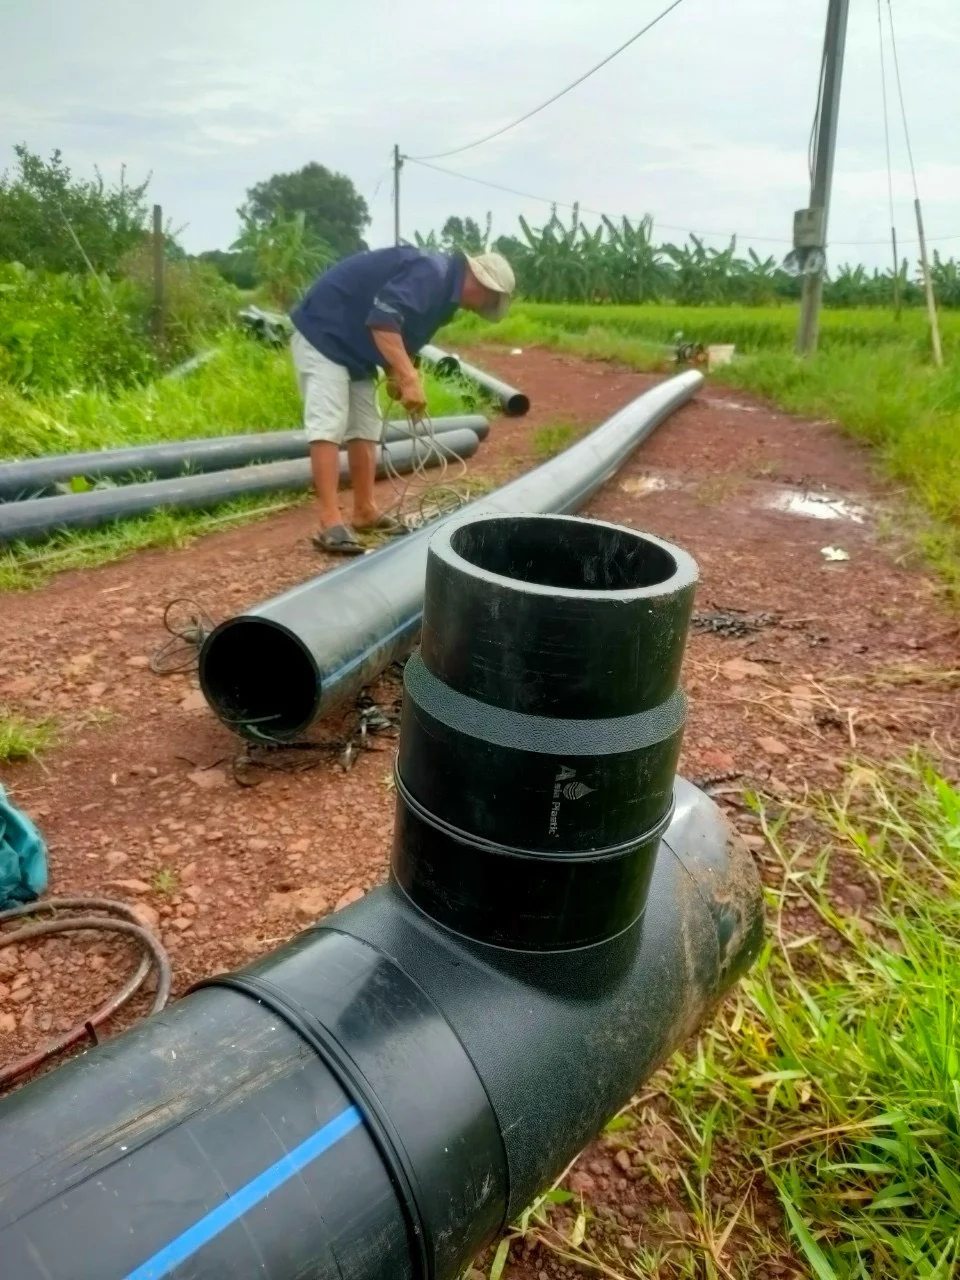
Để hàn tê thu HDPE bằng máy hàn đối đầu đạt độ kín và độ bền theo yêu cầu, cần thực hiện đúng trình tự từ căn chỉnh, bào phẳng, gia nhiệt đến ép nối và làm nguội. Các bước thi công cụ thể như sau:
- Bước 1: Chuẩn bị và kẹp phôi: Kẹp đầu tê và đầu ống lên hai má kẹp của máy hàn đối đầu, đảm bảo đồng tâm. Với đường kính từ 90mm trở lên, hàn đối đầu là phương pháp tiêu chuẩn, với đường kính nhỏ hơn có thể dùng hàn điện trở (electrofusion) qua phụ kiện chuyên dụng.
- Bước 2: Bào phẳng mặt hàn: Dùng dao bào của máy gọt phẳng đồng thời hai mặt cắt cho tới khi phoi ra liên tục, đều. Rút dao, đóng hai mặt kiểm tra khe hở, mặt cắt phải phẳng, khít, đồng tâm, lau sạch phoi và bụi, không chạm tay vào bề mặt đã bào.
- Bước 3: Gia nhiệt: Đưa tấm gia nhiệt (200-220°C) vào giữa hai mặt, ép nhẹ tạo gờ nhựa nóng chảy ban đầu theo chiều cao quy định, rồi giảm áp giữ nhiệt (soak) đủ thời gian theo bề dày thành ống. Thời gian và áp lực lấy theo bảng thông số của máy/nhà sản xuất ống.
- Bước 4: Ép nối và làm nguội: Rút nhanh tấm gia nhiệt, ép hai mặt vào nhau tăng dần tới áp lực hàn quy định, giữ nguyên áp trong suốt thời gian làm nguội (không tháo kẹp sớm). Mối hàn đạt chuẩn có gờ hàn (bead) đều, đối xứng quanh chu vi, gờ lệch hoặc rỗ là dấu hiệu lỗi cần cắt bỏ hàn lại.
Lỗi thường gặp và cách khắc phục
Để mối hàn tê thu HDPE đạt độ bền và độ kín theo yêu cầu, cần kiểm soát chính xác các yếu tố trong quá trình căn chỉnh, gia nhiệt và làm nguội. Một số lỗi thường gặp có thể ảnh hưởng trực tiếp đến chất lượng mối hàn và cần được xử lý kịp thời như sau:
- Gờ hàn không đều, lệch tâm: Do kẹp phôi lệch tâm hoặc mặt cắt bào chưa phẳng. Cần kẹp lại đồng tâm, bào phẳng đều hai mặt trước khi gia nhiệt. Mối hàn lệch phải cắt bỏ và hàn lại.
- Mối hàn giòn, bong tách: Thường do nhiệt độ tấm gia nhiệt sai, thời gian gia nhiệt/làm nguội không đủ, hoặc bề mặt dính bụi/ẩm. Kiểm soát đúng nhiệt độ 200-220°C, tuân thủ thời gian theo bề dày, giữ bề mặt sạch khô.
- Chênh lệch bề dày hai đầu hàn: Nếu nhánh rẽ và tuyến chính khác SDR, bề dày thành lệch nhau gây khó tạo mối hàn đạt chuẩn. Nên chọn phụ kiện cùng SDR với ống, hoặc dùng giải pháp chuyển tiếp phù hợp.
So sánh tê thu hàn với tê thu ren và Y hàn
Để lựa chọn đúng phụ kiện HDPE theo phương pháp kết nối và hướng rẽ, có thể so sánh tê thu hàn, tê thu ren và Y hàn dựa trên đặc điểm mối nối, góc phân nhánh và điều kiện thi công. Bảng dưới đây giúp làm rõ ưu điểm của từng loại và hỗ trợ lựa chọn phù hợp:
| Tiêu chí | Tê thu hàn HDPE | Tê thu ren HDPE | Y hàn giảm HDPE |
| Phương pháp nối | Hàn đối đầu, tạo mối nối liền khối | Nối bằng ren | Hàn đối đầu |
| Đặc điểm mối nối | Bền, kín, không có điểm rò tại ren | Dễ tháo lắp nhưng có ren cơ khí | Mối hàn liền khối, kín |
| Góc rẽ | Rẽ vuông góc 90° | Rẽ vuông góc 90° | Rẽ xiên 45° |
| Không gian lắp đặt | Chiếm ít không gian ngang | Phù hợp vị trí cần kết nối cơ khí | Cần thêm không gian theo hướng nhánh xiên |
| Thiết bị thi công | Cần máy hàn đối đầu và thợ có tay nghề | Không cần máy hàn | Cần máy hàn đối đầu và kỹ thuật hàn |
| Độ phù hợp tuyến chôn ngầm | Phù hợp tuyến dài hạn, yêu cầu mối nối bền kín | Phù hợp vị trí cần tháo lắp, bảo trì | Phù hợp tuyến cần hướng dòng chảy xiên |
| Khi nên chọn | Khi ưu tiên mối nối liền khối, kín và ổn định lâu dài | Khi cần kết nối ren và thuận tiện tháo lắp | Khi cần rẽ 45° và hướng dòng chảy êm hơn |
Kiểm tra chất lượng mối hàn đối đầu
Câu hỏi thường gặp (FAQ)
Tê thu hàn HDPE hàn ở nhiệt độ bao nhiêu?
Tấm gia nhiệt thường 200-220°C với PE100, thời gian và áp lực theo bề dày thành ống và bảng của nhà sản xuất.
Đường kính nhỏ có hàn đối đầu được không?
Từ 90mm trở lên hàn đối đầu là tiêu chuẩn, nhỏ hơn nên dùng hàn điện trở (electrofusion).
Tê thu khác tê đều thế nào?
Tê thu có nhánh rẽ nhỏ hơn tuyến chính, tê đều ba nhánh cùng đường kính.
PE100 hay PE80 tốt hơn?
PE100 có độ bền dài hạn cao hơn, cho phép chịu áp cao hơn hoặc mỏng thành hơn ở cùng áp.
Liên hệ & báo giá tê thu hàn HDPE tại T-Blue
T-Blue cung cấp tê thu hàn HDPE nhựa PE100 theo tiêu chuẩn ISO 4427, với nhiều tổ hợp đường kính nhánh chính – nhánh rẽ và các cấp SDR/PN. Sản phẩm phù hợp cho các hệ thống cấp nước, tưới tiêu và hạ tầng sử dụng đường ống HDPE hàn. Quý khách liên hệ T-Blue để nhận báo giá tê thu hàn HDPE theo kích thước, cấp áp và số lượng.
Đội ngũ kỹ thuật T-Blue hỗ trợ tư vấn lựa chọn phụ kiện đồng bộ với đường kính, SDR/PN và yêu cầu vận hành của hệ thống ống HDPE. Chúng tôi cung cấp trọn bộ ống và phụ kiện HDPE hàn, giúp thuận tiện trong quá trình thiết kế, thi công và nghiệm thu công trình. Liên hệ T-Blue để được tư vấn giải pháp phù hợp và báo giá chi tiết.
Nguồn tham khảo:
[1] ISO 21307 / PPI TR-33 – Butt fusion jointing procedures for polyethylene pipes and fittings. iso.org
[2] ISO 4427 – Plastics piping systems – Polyethylene (PE) pipes and fittings for water supply. iso.org


Reviews
There are no reviews yet.